食品加工厂污水处理设备选型:甘肃食品企业如何实现废水稳定达标排放
更新:2026/10/24 19:13:30 点击:
- 品牌:
- 型号:
产品介绍
甘肃这几年食品加工行业发展很快,马铃薯淀粉加工、牛羊肉屠宰分割、乳制品、饮料饮品、特色农副产品加工等企业遍地开花,从兰州新区到定西、临夏、张掖、武威,各地都在建食品产业园。但食品企业老板们都有一个共同的烦心事:污水处理不好搞。食品废水看着"不毒",但COD高、含油含悬浮物多、水质水量波动大,处理不好就是环保整改通知书,停产一天损失都是好几万。
今天这篇文章,结合我们甘肃白杨环保设备有限公司在甘肃服务过的多家食品加工企业的实战经验,专门聊聊食品加工厂污水处理设备到底怎么选、怎么配、怎么才能稳定达标不被查。内容都是实打实的项目经验,不讲空洞理论,希望能帮到正在选设备或者被环保问题困扰的食品企业老板。
一、甘肃食品加工厂废水的典型特点与处理难点
要选对设备,先得搞清楚自己的废水是什么样。甘肃食品加工行业种类多,不同类型废水差别很大,但有几个共同特点:
一是有机浓度高。 比如马铃薯淀粉废水、屠宰废水、肉制品加工废水,COD通常在2000-10000mg/L甚至更高,BOD也高,单纯靠沉淀过滤根本降不下来,必须靠生化处理。
二是含油量和悬浮物高。 屠宰废水、油炸食品废水、餐饮配送加工废水含大量动植物油脂和肉屑、淀粉、菜叶等悬浮物,如果不先预处理去掉,油脂会裹住生化池里的微生物,导致系统崩溃。
三是水质水量波动大。 食品厂生产季节性强,比如马铃薯淀粉加工集中在秋季几个月,牛羊肉加工在节庆前产量翻倍,白天生产排水、晚上基本不排水,水质水量一天之内波动好几倍,处理工艺必须耐冲击负荷。
四是含氮磷较高,部分废水有色度。 比如豆制品、乳制品、肉类加工废水氨氮总磷高,部分调味品、饮料加工废水有色度和气味,处理不好出水发黄有异味,容易被周边投诉。
五是甘肃本地的特殊难点。 甘肃冬季气温低,户外设备生化效率下降;部分地区(比如河西)水资源紧张,企业希望处理后能回用一部分用于冲洗、绿化;还有很多中小型食品厂位于县城或乡镇,纳管不方便,需要自己处理达标后排放或回用。
举个例子,我们前年做过甘肃东部一家肉牛屠宰加工厂的项目,原水COD约4500mg/L、动植物油约300mg/L、SS约1200mg/L,原来用的是一套简单的气浮加接触氧化设备,一到生产旺季出水就超标,冬天更是频繁被预警。后来我们去诊断发现问题:气浮机选型太小,油脂没分离干净就进了生化系统;生化池容积不足,高负荷时微生物被"毒死";没有污泥回流系统,污泥浓度上不去。后来重新做了工艺改造,现在运行稳定达标。
二、食品废水主流处理工艺路线对比与选型建议
不同类型食品厂、不同出水标准,工艺路线差别很大。下面把主流工艺给大家讲清楚:
1. 预处理段(几乎所有食品废水都需要)
l 格栅/筛网: 去除大块杂物(骨头、菜叶、包装袋等),必备。
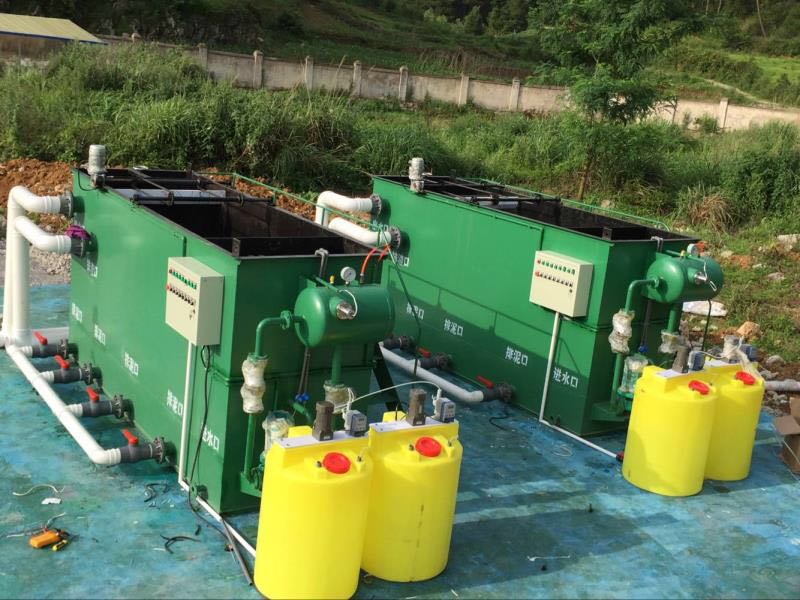
l 隔油沉淀池/气浮机: 去除浮油和乳化油、悬浮物。含油高的废水(屠宰、油炸、肉制品)必须加气浮机,我们一般推荐平流式溶气气浮机,处理效率高、操作简单。气浮机选不好,后面生化系统三天两头出问题。
l 调节池: 食品废水水质水量波动大,必须设足够大的调节池(建议水力停留时间8-12小时以上),均质均量,保证后续生化系统稳定运行。很多小厂图省钱把调节池做小了,结果就是系统时好时坏。
2. 生化处理段(核心工艺,决定出水水质)
食品废水属于高浓度有机废水,可生化性好,主流工艺有以下几种:
l 厌氧+好氧工艺: 高浓度废水(COD>3000mg/L)推荐先用厌氧反应器(UASB、IC或ABR)把COD降下来,再进好氧系统。厌氧工艺可以把COD去除70%-80%,同时产生沼气可回收利用,运行成本低。适合淀粉加工、大型屠宰、高浓度酿造等废水。
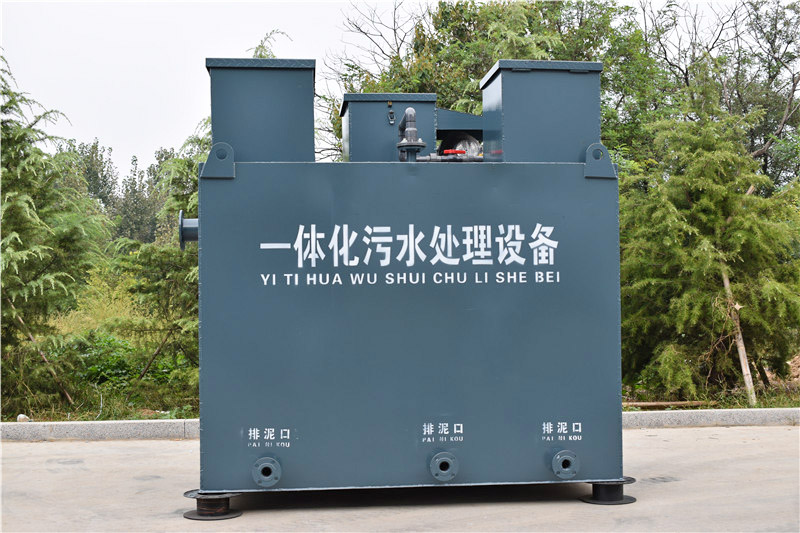
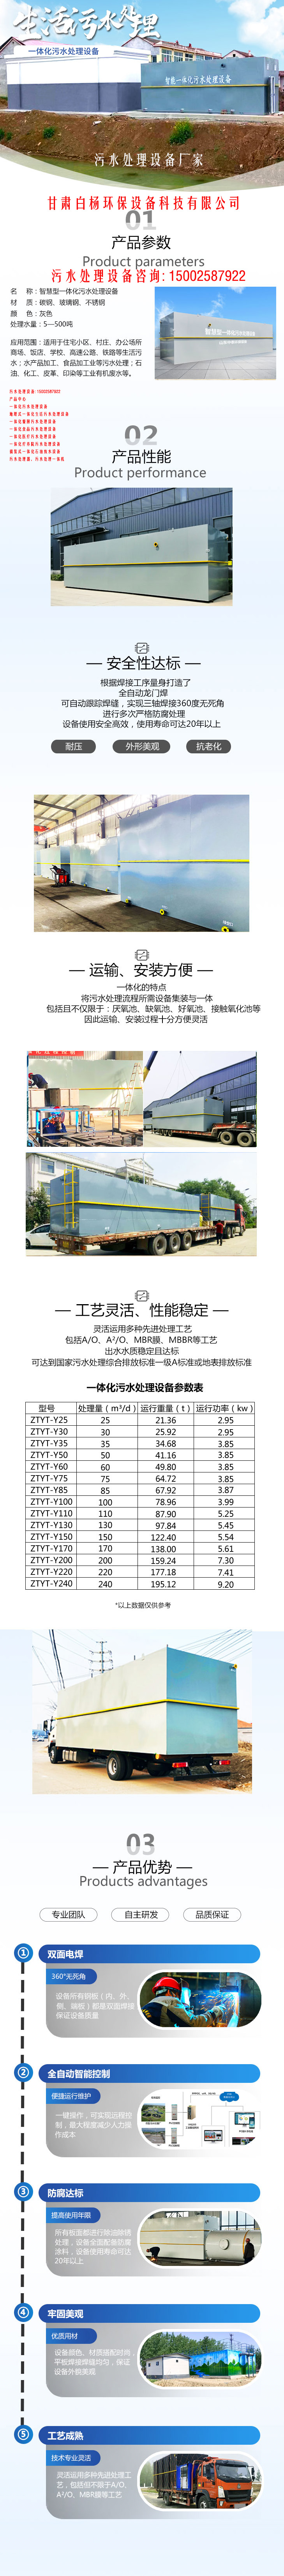
l A/O或A²/O工艺: 中等浓度废水最常用的工艺,通过厌氧/缺氧/好氧组合,去除有机物的同时脱氮除磷。地埋式一体化设备绝大多数采用这个工艺,优点是结构紧凑、运行稳定、维护简单,适合中小型食品厂。
l MBR膜工艺: 当出水要求高(比如一级A、回用水)或者用地非常紧张时,推荐用MBR工艺。MBR膜分离效率高,出水清澈,可以直接回用或稳定达标排放,缺点是投资稍高、膜需要定期清洗更换。我们给几家对出水要求高的食品企业做过MBR方案,运行效果非常好。
l SBR/CASS工艺: 间歇式运行工艺,适合水量小、排放间歇的小型食品企业,占地比连续式工艺省,但操作管理要求稍高。
3. 深度处理段(按排放要求选配)
l 沉淀+过滤: 常规一级B或纳管标准,生化后加二沉池和砂滤即可。
l 消毒: 食品废水一般需要加消毒(次氯酸钠、二氧化氯或紫外线),特别是屠宰和生鲜加工废水。
l 除磷脱色: 总磷要求高时加化学除磷(加药装置投加PAC、PAM),有色度时加活性炭过滤或高级氧化。
选型建议总结: 小型食品厂(日排几十吨、浓度不高)选"气浮+调节+一体化A/O设备+沉淀消毒"即可;中型食品厂(日排100吨以上、COD较高)推荐"气浮+厌氧+A/O+沉淀过滤+消毒";对出水要求高或需要回用的选"气浮+厌氧+A/O+MBR+消毒";高浓度淀粉、酿造类废水必须加强厌氧段。具体配置一定要结合水质检测报告来定,不要盲目套方案。
三、设备配置要点与真实成本参考
选工艺只是第一步,具体设备配置里的门道更多,食品企业朋友重点关注以下几点:
气浮机: 一定要选溶气效果好、释放器不易堵塞的型号,材质选碳钢防腐或不锈钢(接触部分建议不锈钢),处理能力按最大时流量的1.2-1.5倍选,不要卡着下限选。
主体设备材质: 食品废水有一定腐蚀性,碳钢设备内外防腐必须做好(环氧煤沥青底漆+面漆,关键部位玻璃钢防腐三布五油),或者接触水部分用304不锈钢,使用寿命差很多。
加药装置: 食品废水一般需要加PAC、PAM(絮凝沉淀)、碱(调节pH)、营养盐(厌氧段有时候需要补氮磷)、消毒剂等,加药装置要配足够的药箱和计量泵,自动控制投加,不要人工瞎倒。
风机水泵: 核心动力设备一定要选一线品牌,备用风机必须配,风机是24小时运行的设备,坏了生化系统几个小时就开始出问题。
自控系统: 推荐用PLC全自动控制,带液位自动启停、故障报警、远程监控功能,食品厂电工一般不是水处理专业的,自动化程度越高越省心。
2026年成本参考(以甘肃白杨环保设备有限公司真实项目为基础):
l 小型食品厂(日处理10-30吨,如小型豆制品厂、糕点厂、饮品坊): 气浮机加一体化设备约8万-20万元,出水达一级B或纳管标准。
l 中型食品厂(日处理50-150吨,如中小型屠宰场、肉制品加工厂、乳品厂): 设备总价约20万-50万元,配置气浮+厌氧+A/O+沉淀消毒,出水达一级A。
l 大型食品厂(日处理200-500吨,如中型屠宰厂、马铃薯淀粉加工厂、食品工业园集中污水站): 设备总价约50万-120万元,根据具体水质配置完整厌氧+A/O或MBR系统。
l 吨水运行成本: 食品废水一般在1.5-3元/吨,主要是电费和药剂费,厌氧工艺运行良好可以降低到1-2元/吨。
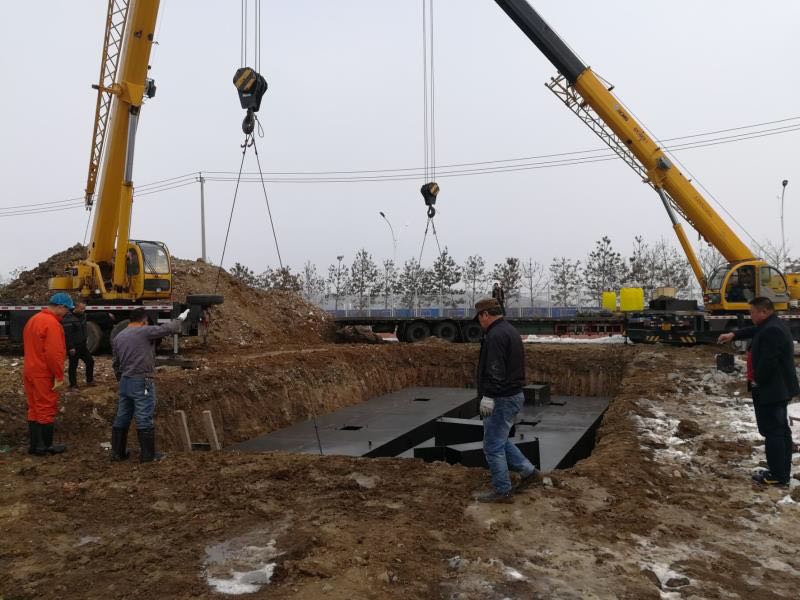
以上是设备价格,不含土建和管网。建议土建部分由业主结合当地施工条件自行组织,我们厂家提供土建图纸和技术指导,可以帮客户省一笔钱。
四、食品企业污水处理的几个避坑提醒
结合多年经验,给食品企业老板几个真心建议:
一是建厂规划阶段就要把污水处理考虑进去。 很多企业先建厂房生产线,最后留个犄角旮旯放污水处理设备,空间不够、高程不顺,后期改造花冤枉钱。建议项目立项阶段就让环保设备厂家提前介入看现场、做规划。
二是不要为了省预处理钱强行进生化。 食品废水含油多、悬浮物多,气浮机该上就上,隔油池该建就建,油脂进到生化系统再处理就晚了,那时候要换泥、洗池,停工损失远大于省下来的设备钱。
三是选有食品行业案例的本地厂家。 食品废水工艺选型非常依赖经验,没做过的厂家容易把工艺做小了、配错了。我们甘肃白杨环保设备有限公司在甘肃做过屠宰、肉制品、乳制品、马铃薯加工等多种食品废水项目,经验丰富,而且就在兰州榆中毅德商贸城,售后响应快。
四是重视污泥处置。 食品废水生化污泥和油渣、栅渣都是固废,要按要求交由有资质单位处置,不能随意倾倒,否则一样被查被罚。
五是运行管理要跟上。 设备再好也要人管,我们给客户做完项目都会提供操作培训,教客户的日常管理人员怎么看水色、怎么配药、什么时候排泥、遇到小问题怎么处理,简单易学,一般两三天就能上手。
如果你在甘肃、青海、宁夏有食品加工厂需要上污水处理设备或者改造原有系统,欢迎联系甘肃白杨环保设备有限公司,我们免费现场勘察、做水质检测、出工艺方案和详细报价。厂家直销价比经销商低20%-30%,4000多平方自有生产线,3000多个成功项目,从设备生产到安装调试、人员培训、终身运维一站式服务,让你投产不为环保发愁
更多产品